Jak błędy montażowe skracają żywotność sprężyny spiralnej płaskiej w urządzeniach precyzyjnych
Spis treści
Sprawny mechanizm zaczyna nagle tracić stabilność siły powrotnej, choć sam materiał nie wykazuje żadnych wad fabrycznych ani pęknięć. Analiza techniczna najczęściej dowodzi, że przyczyną problemu jest niewłaściwe osadzenie elementu w obudowie. Taka sytuacja powtarza się regularnie w urządzeniach wymagających płynnego ruchu liniowego, gdzie precyzja działania zależy od dokładnych tolerancji wymiarowych. Błędy popełnione na etapie projektowania przestrzeni roboczej błyskawicznie niszczą komponenty, które nominalnie powinny wytrzymać setki tysięcy cykli. Zrozumienie fizyki układu i obciążeń występujących podczas rozwijania pozwala uniknąć usterek skracających żywotność całego mechanizmu.
Jakie parametry bębna i prowadzenia decydują o bezawaryjności?
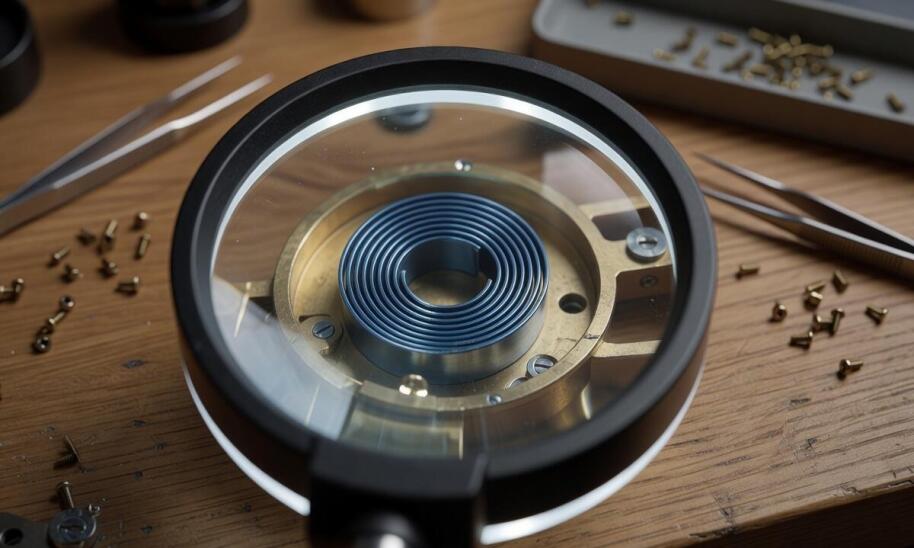
Błędy w początkowej fazie projektowania zabudowy prowadzą do nieodwracalnych uszkodzeń struktury stali sprężynowej. Głównym czynnikiem ryzyka pozostaje niewłaściwy promień bębna, na który nawijany jest element roboczy. Zgodnie z wytycznymi inżynierskimi dla sprężyn stałosiłowych i taśmowych, średnica bębna powinna być o 10–20% większa niż naturalna średnica nienaprężonego zwoju. Zachowanie tego marginesu zapobiega zjawisku określanemu jako back-bending, czyli nadmiernemu wyginaniu materiału w kierunku przeciwnym do jego fabrycznego ukształtowania. Taśma jest wstępnie obciążona podczas procesu produkcji w celu zapewnienia stałej siły, dlatego zaburzenie jej profilu niszczy pierwotne właściwości. Zbyt mały promień bębna przyspiesza powstawanie niewidocznych gołym okiem mikropęknięć w strukturze węglowej, co wynika z ciągłego przeciążania warstwy zewnętrznej.
Przeczytaj również: Dlaczego sprężyny w kopalniach i hutach potrzebują innej rezerwy trwałości
Bezpośrednie tarcie w prowadzeniu stanowi kolejny czynnik destrukcyjny dla układu. Zwijanie i rozwijanie ciasno ułożonych zwojów pod obciążeniem generuje opory ruchu oraz punktowy wzrost temperatury, szczególnie przy zastosowaniu nieodpowiednich materiałów ślizgowych w obudowie. Zbyt ciasne prowadzenie boczne skraca żywotność mechanizmu poprzez mechaniczne ścieranie krawędzi taśmy. Każde odchylenie poza wyznaczoną oś pracy wprowadza do układu niekontrolowane momenty skręcające. Profil płaski nie potrafi przejmować obciążeń bocznych, dlatego brak liniowości ruchu błyskawicznie wywołuje trwałe deformacje uniemożliwiające płynny powrót do pozycji wyjściowej.
Skutki ograniczonej przestrzeni i diagnozowanie wczesnego zużycia
Niewystarczająca ilość miejsca na pełne zwinięcie to powszechny błąd konstrukcyjny zmuszający element roboczy do pracy w skrajnych zakresach naprężeń. Restrykcyjne zasady montażu sprężyn stałosiłowych wymagają, aby przy maksymalnym rozwinięciu na bębnie pozostało co najmniej półtora zwoju asekuracyjnego. Aktywna część pracującego materiału odpowiada w przybliżeniu wartości 1,25 średnicy mocowania. Wysunięcie elementu do absolutnego końca przenosi całe obciążenie z płaszczyzny zwoju bezpośrednio na punkt mocowania. Skutkuje to natychmiastowym wyrwaniem zaczepu wewnętrznego lub gwałtownym załamaniem profilu w strefie krytycznej.
Diagnostyka uszkodzeń opiera się na obserwacji konkretnych zachowań fizycznych mechanizmu podczas cyklu roboczego. Nierównomierne, skokowe rozwijanie połączone z wyraźnym spadkiem siły powrotnej wskazuje na zaawansowane zmęczenie materiału. W takich przypadkach na krawędziach ujawniają się ostre zarysowania i widoczne ślady ocierania o ścianki obudowy. Dobrze dopasowana sprężyna taśmowa wymaga zastosowania sztywnych osłon, szczególnie gdy specyfikacja techniczna przewiduje długi skok roboczy. Długie wysunięcia bez odpowiedniej stabilizacji bocznej wywołują niestabilność skoku, która potęguje ugięcia poprzeczne i ostatecznie niszczy ciągłość strukturalną metalu.
Trwałość precyzyjnych napędów zależy w równym stopniu od starannie zaprojektowanej geometrii zabudowy, co od właściwości użytego stopu. Przestrzeganie reżimów montażowych, uwzględniających rezerwę zwojów i bezpieczny promień mocowania, pozwala utrzymać początkowe parametry przez cały okres eksploatacji. W praktyce produkcyjnej Spretech J.K. wnikliwa analiza docelowych warunków pracy ułatwia wyeliminowanie ryzyka zatarcia oraz odkształceń już na etapie doboru profilu. Dopiero precyzyjne połączenie odpowiedniej geometrii stali z bezbłędnym prowadzeniem mechanicznym wewnątrz urządzenia zapewnia urządzeniu pełną bezawaryjność.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-

K.d. System Tomasz Masłowski
Systemy kontroli dostępu woj. małopolskie30-654 Kraków, Pszenna 3 lok. 46
-
Playnet Media Sp. z o.o. Sp.k.
Telekomunikacja - systemy woj. wielkopolskie61-362 Poznań, Forteczna 40
-
CAM Technology Sp. z o. o.
Komputery - oprogramowanie woj. śląskie43-309 Bielsko-Biała, Bystrzańska 49
-
Przeczytaj także
-
Jakie technologie sieciowe są kluczowe w przygotowaniach do egzaminu Cisco CCNA?
Podstawy technologii sieciowych są niezbędne dla osób przystępujących do egzaminu Cisco CCNA. Solidne fundamenty w zakresie budowy i działania sieci pozwalają na zrozumienie zaawansowanych koncepcji....
Czytaj więcej -
Wymiana systemów sterowania: jak Fagor serwis wspiera proces?
Nowoczesne systemy sterowania odgrywają kluczową rolę w obrabiarkach CNC, wpływając na efektywność produkcji oraz jakość obróbki. Dzięki zaawansowanym rozwiązaniom, takim jak te oferowane przez Fagor...
Czytaj więcej -
Dozowniki substancji ciekłych w przemyśle spożywczym
Dozowniki substancji ciekłych są niezbędne w przemyśle spożywczym, szczególnie w piekarnictwie oraz cukiernictwie. Dzięki nim firmy osiągają wyższą efektywność produkcji, redukując straty materiałowe...
Czytaj więcej -
Jak działają automatyczne systemy parkingowe?
Automatyczne systemy parkingowe to innowacyjne rozwiązania mające na celu usprawnienie procesu parkowania samochodów w dużych miastach i oszczędzenie przestrzeni. W Polsce coraz częściej można...
Czytaj więcej